
Nos processos de fabricação de plásticos de precisão, mesmo pequenos defeitos podem ter implicações significativas no desempenho e na qualidade do produto final. moldagem por injecção de plástico, por ser uma técnica de moldagem amplamente utilizada, apresenta defeitos de jateamento durante seu processo aos quais os fabricantes precisam ficar atentos.
Este artigo se aprofundará nas causas dos defeitos de jateamento e proporá estratégias de prevenção correspondentes para ajudar as empresas de moldagem por injeção a melhorar a qualidade do produto e reduzir as taxas de defeitos.
Continue lendo para obter todas as informações sobre jateamento em moldagem por injeção.
Identificação de jateamento em moldagem por injeção
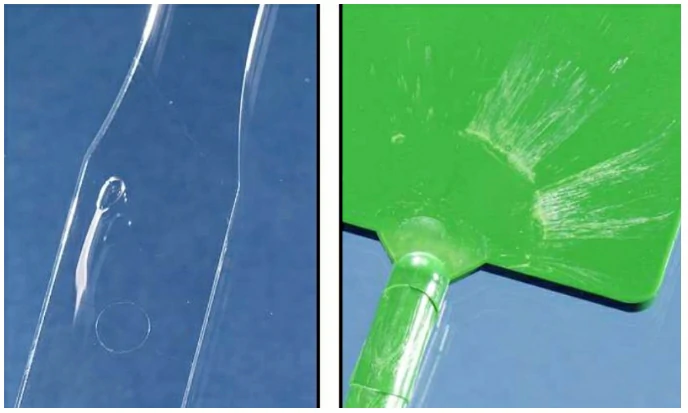
Os defeitos de jateamento na moldagem por injeção são causados por processos de solidificação irregulares. Isto ocorre quando o fluxo de resina começa a solidificar antes que a cavidade do molde esteja totalmente preenchida.
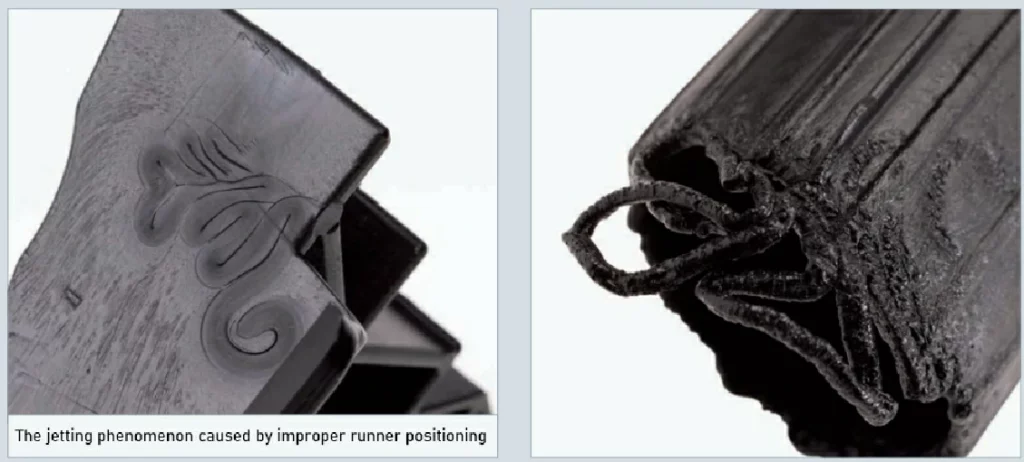
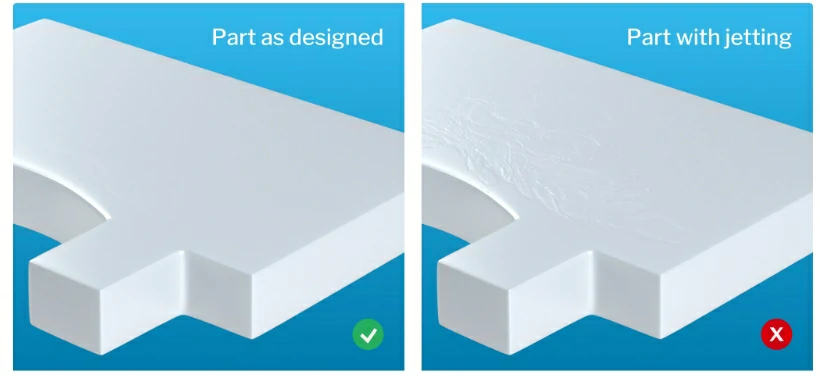
O jateamento se manifesta como um padrão “semelhante a uma cobra” ou ondulado na superfície da peça moldada, muitas vezes originado na área do portão, conhecido como jateamento ou “rastros de verme”, conforme ilustrado no diagrama a seguir. otimizar o design da porta, ajustar os parâmetros de injeção, garantir a temperatura adequada do molde e escolher materiais plásticos adequados.
Estratégias de causa e prevenção para jateamento em moldagem por injeção
Na moldagem por injeção, o jateamento não afeta apenas a qualidade da aparência do produto, mas, mais importante ainda, também pode comprometer a resistência e outras propriedades mecânicas das peças.
Aqui está uma análise das causas dos defeitos de jateamento e estratégias de prevenção correspondentes:
A localização e o design do corredor são problemáticos
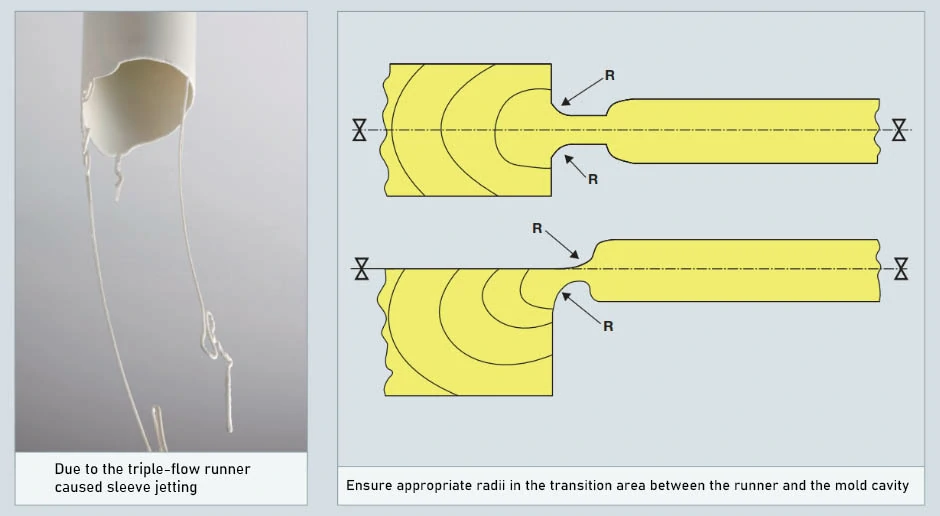
Se o canal estiver posicionado muito próximo da borda ou canto do molde, o fundido poderá se espalhar rapidamente durante o fluxo devido à falta de suporte, resultando em jateamento. Além disso, um projeto inadequado do canal, como uma seção transversal muito pequena ou obstruções dentro do canal, também pode levar a um fluxo e jatos deficientes do fundido.
Estratégias de prevenção
Otimize o design e o posicionamento do corredor.
Ajuste a posição do corredor para que o polímero fundido ejetado encontre imediatamente obstáculos fora do corredor. Para obter um fluxo de fusão mais estável, considere realocar o canal para o centro do molde ou mais próximo das regiões sólidas do produto.
Aumente a área da seção transversal do corredor. Aumentar a área da seção transversal do canal reduz a resistência ao fluxo do fundido, permitindo que o fundido flua mais suavemente.
Garanta zonas de transição suaves. Evite cantos vivos entre o corredor e o molde.
A localização e o design do portão são problemáticos
O tamanho da comporta afeta diretamente o fluxo do plástico fundido no molde. Um tamanho de comporta menor pode resultar em um fluxo de fusão deficiente e na ocorrência de jateamento. Além disso, o posicionamento inadequado da comporta também pode causar jateamento durante o processo de fluxo de fusão.
Estratégias de prevenção
Adotar um design de comporta em forma de leque ou angular, selecionar comportas curtas e largas ou aumentar a área da seção transversal da comporta pode reduzir a velocidade de fluxo do material fundido, permitindo que ele flua de forma mais estável e evitando jatos.
Posicionar a porta onde a resina possa entrar em contato rapidamente com as paredes internas do molde: Isso garante um contato rápido entre o fundido e as paredes do molde durante o fluxo, reduzindo sua velocidade e minimizando o risco de jateamento.
Além disso, um efeito semelhante pode ser conseguido colocando pinos ou paredes dentro da cavidade do molde para impedir o fluxo da resina.
O projeto do molde é inadequado
O problema de jateamento resultante do projeto inadequado do molde para processamento de plástico (por exemplo, mudanças abruptas na espessura da parede ao longo do caminho do fluxo). Estas mudanças abruptas na espessura da parede também podem causar marcas de pia, afetando a qualidade da aparência do produto.
Estratégias de prevenção
Modifique o projeto do molde para evitar mudanças abruptas na espessura da parede.
Caso o projeto do molde deva incluir áreas com diferentes espessuras de parede, certifique-se de que existam zonas de transição nos pontos de variação de espessura. Estas zonas de transição podem ser projetadas com gradientes para fazer a transição gradual de seções mais espessas para mais finas, reduzindo assim a geração de tensões internas e o risco de jateamento.
Alternativamente, a utilização de ferramentas de simulação de engenharia auxiliada por computador (CAE) pode ajudar os projetistas a prever e otimizar os processos de fluxo e solidificação do modelo. Através da simulação, áreas potenciais de jateamento podem ser identificadas e o design do modelo pode ser ajustado de acordo para minimizar ocorrências de jateamento.
A velocidade de injeção é muito alta
Quando a velocidade de injeção é muito alta, o material fundido sofre jateamento. Devido à elasticidade do material fundido, o fluxo rápido do cilindro através da porta do molde para a cavidade pode resultar em uma recuperação elástica excessivamente rápida, causando a ruptura do material fundido e a formação de faixas radiais.
Estratégias de prevenção
Para mitigar isto, reduza a velocidade de injeção ajustando o interruptor para uma posição mais baixa. Alternativamente, adicionar uma válvula borboleta às tubulações de entrada e saída da máquina de injeção pode ajudar a controlar a vazão e a pressão do material fundido, reduzindo assim a velocidade de injeção.
Implementando injeção em vários estágios: lenta a rápida. Por exemplo, diminuindo a velocidade de injeção quando o plástico fundido passa pela primeira vez pela porta, usando injeção de alta velocidade durante o processo de enchimento e depois desacelerando novamente no final do enchimento.
O plástico está esfriando muito rapidamente
O resfriamento muito rápido do plástico no molde leva ao jateamento. Quando o plástico esfria muito rapidamente dentro do molde, o material fundido pode solidificar repentinamente durante a injeção devido à diminuição da fluidez, resultando em jatos ou outros problemas. defeitos de moldagem.
Estratégias de prevenção
Para mitigar esse problema, a temperatura do molde pode ser aumentada aquecendo o molde ou usando a tecnologia de câmara quente, diminuindo assim a taxa de resfriamento do plástico. Alternativamente, ajustar diretamente a temperatura do molde pode controlar a taxa de resfriamento.
Diferentes plásticos têm diferentes índices de fusão e de resfriamento. A escolha de plásticos com índices de resfriamento mais baixos pode retardar a taxa de resfriamento, reduzindo assim o risco de jatos.
Conclusão
Para resolver o problema do jateamento em peças moldadas por injeção, é essencial considerar vários fatores, como o projeto do molde e os parâmetros do processo de moldagem por injeção. Através de ajustes e otimizações razoáveis, a ocorrência de jateamento pode ser efetivamente reduzida, melhorando assim a qualidade e o desempenho dos produtos.
Você tem mais alguma pergunta? Sinta-se à vontade para entrar em contato conosco na BOYI para se conectar com nossos fabricantes especializados. Alternativamente, você pode verificar nossa postagem no blog “15 tipos comuns de defeitos, causas e soluções em moldagem por injeção”Para obter mais informações sobre defeitos de moldagem por injeção.
Evitar esses e outros defeitos de moldagem por injeção depende do uso correto fabricante de moldes. Cada detalhe é crucial, principalmente na busca pela qualidade superior do produto. Entortar, tiro curto, chamada de conferência, linhas de solda… Esses defeitos comuns de moldagem por injeção não afetam apenas a aparência do produto, mas também podem comprometer seu desempenho.
Como seu especialista confiável em soluções de moldagem por injeção, MENINO está empenhada em ajudá-lo a superar esses desafios e alcançar um salto na qualidade do produto. Com nossa equipe técnica qualificada e ampla experiência no setor, nos esforçamos para fornecer soluções de alto nível em design de moldes e moldagem por injeção.
Contate-nos agora para iniciar seu projeto de moldagem por injeção.
Coloque suas peças em produção hoje
Todos os uploads são seguros e confidenciais.
Perguntas frequentes
O jateamento ocorre quando o plástico derretido sai de uma porta estreita ou mal posicionada no molde em alta velocidade, causando pulverização descontrolada. O design e posicionamento adequados da comporta são fundamentais para evitar jatos.
O jateamento pode ser caracterizado como um padrão “semelhante a uma cobra” indesejável, visível na superfície de uma peça moldada por injeção, normalmente originado na área do portão.
Para evitar jatos na moldagem por injeção, otimize o projeto da comporta, ajuste a velocidade e a pressão da injeção, garanta o aquecimento adequado do molde e use materiais com boas propriedades de fluxo.
Tagged: Guia de Moldagem por Injeção

Este artigo foi escrito por engenheiros da equipe da BOYI TECHNOLOGY. Fuquan Chen é engenheiro e especialista técnico com 20 anos de experiência em prototipagem rápida e fabricação de peças metálicas e plásticas.


