Uma rosca proporciona uma conexão segura entre dois componentes a um custo razoável. Enquanto engenheiros e fabricantes dependerem de parafusos, porcas e pinos para unir componentes, as roscas continuarão sendo uma característica fundamental. Elas atendem a diversas aplicações, incluindo fixadores, conexões e conectores. Antes de selecionar a melhor rosca para um projeto, você precisa entender o que significa usinagem de roscas e reconhecer os principais tipos de rosca.
O que é usinagem de roscas na manufatura?
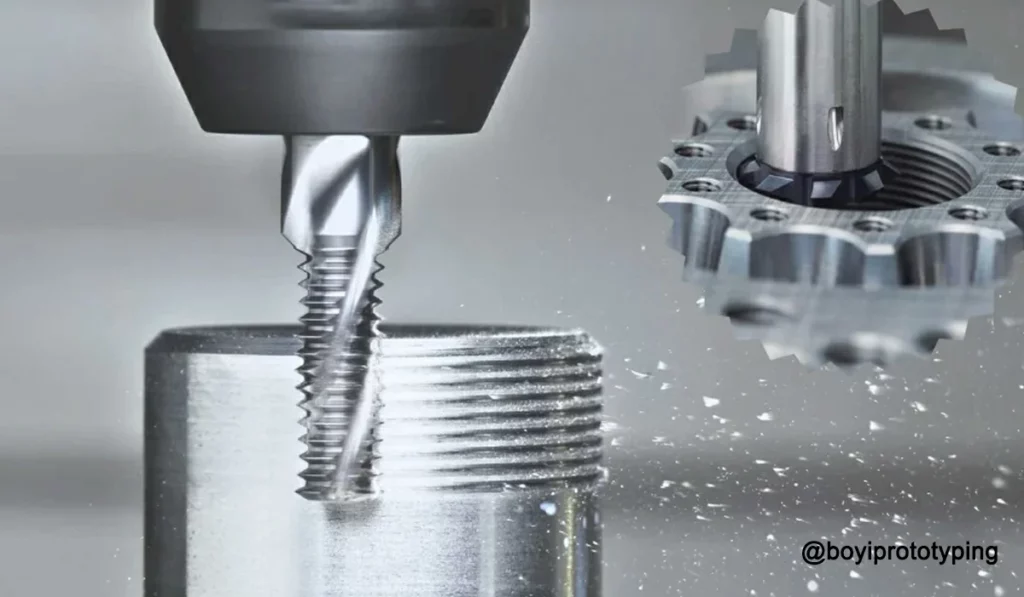
A usinagem de roscas é um método de fabricação subtrativo usado para criar ranhuras helicoidais, conhecidas como roscas, na superfície interna ou externa de uma peça. Os fabricantes usam ferramentas dedicadas ou Máquinas CNC para moldar roscas tanto na parte interna (fêmea) quanto na externa (macho) dos componentes.
Em termos simples, a usinagem de roscas permite que duas peças se encaixem formando ranhuras correspondentes. Essas ranhuras podem estar dentro de um furo (rosca interna) ou ao redor de um eixo (rosca externa). O formato, o tamanho e o passo da rosca determinam o quão firme ou frouxo as peças se encaixam. Em um Centro CNC, uma ferramenta de ponto único ou uma torneira gira e se move simultaneamente para cortar roscas.
Parâmetros-chave do thread e seus significados
Antes de nos aprofundarmos nas técnicas de fabricação de fios, é útil entender os elementos essenciais de um fio. Essas características definem a função e o desempenho do componente final:

- CREST:A borda superior da linha — o ponto mais alto.
- Raiz:A parte mais baixa do fio — o vale entre as cristas.
- Flanco: A superfície angular que conecta a crista à raiz.
- Passo: A distância de uma rosca à outra, medida paralelamente ao eixo.
- Ângulo Helix: Ângulo formado entre o caminho da rosca e o eixo central do cilindro ou cone.
Ao especificar esses parâmetros no seu programa CAD ou CNC e combiná-los com a ferramenta certa, você garante que as roscas atendam aos requisitos funcionais e passem nas verificações de qualidade.
Tipos comuns de roscas
As roscas vêm em diversos estilos, cada um adequado para tarefas específicas. No nível mais simples, elas se dividem em roscas externas (macho) e internas (fêmea). Além disso, padrões e formatos especiais ampliam suas opções.
Roscas internas (fêmeas)

Uma rosca interna fica dentro de um furo. Você a encontra com mais frequência em porcas, furos roscados ou conexões. Os maquinistas cortam roscas internas com machos ou ferramentas de rosqueamento de ponta única em máquinas CNC. Eles escolhem machos manuais para pequenas tiragens e machos mecânicos para maior precisão ou volume.
- Torneira manual: Um conjunto de ferramentas de três peças — machos cônicos, machos machos machos e machos machos de fundo — permite cortes progressivos.
- Torneira da máquina:Montado em um fuso, este macho gira e avança em um passo fixo para corresponder ao passo da rosca.
Roscas internas exigem um diâmetro de furo definido antes do corte. Os maquinistas utilizam uma broca helicoidal dimensionada para o "diâmetro do núcleo" (diâmetro maior menos passo) para perfurar o furo. Eles adicionam um chanfro com um escareador antes de bater para ajudar a ferramenta a começar a trabalhar em linha reta.
Roscas externas (masculinas)

Roscas externas se formam na parte externa de um eixo ou peça bruta. O torneamento com uma ferramenta de rosqueamento comumente produz essas roscas macho. Esse estilo de rosca aparece em parafusos, prisioneiros e porcas. Você pode cortar roscas externas:
- Torneamento de ponto único: UMA torno ou centro de torneamento CNC guia um ponto único ferramenta de corte ao longo da peça de trabalho para moldar cada crista da rosca.
- Cortando: Uma matriz redonda ou hexagonal manual pressiona uma haste torneada. As ranhuras da matriz moldam o perfil da rosca conforme você a gira manualmente ou com uma chave inglesa.
Rosqueamento externo com torno oferece tolerâncias rigorosas e perfis personalizados. Rosqueamento manual funciona bem para peças simples ou reparos em campo.
Série de rosca padrão
- Métrica (ISO):Amplamente utilizado internacionalmente; definido pelo passo em milímetros (por exemplo, M6×1.0).
- Unificado (UNC/UNF): Comum na América do Norte; grosso (UNC) para montagem rápida, fino (UNF) para engate mais forte.
- Roscas de tubos (NPT, BSP): Formas cônicas para vedação de fluidos.
- Trapezoidal (Acme, Trapezoidal ISO): Parafusos de avanço de potência que exigem resistência e pouca folga.
- Fios Quadrados: Transmissão de potência muito eficiente, mas mais difícil de usinar.
Selecionar a série e o passo corretos equilibra a facilidade de montagem, a resistência e o custo de produção.
Ver o Tabela de tamanhos de rosca (polegada/mm) da BOYI TECNOLOGIA
Métodos de usinagem de roscas CNC
As máquinas CNC oferecem soluções automatizadas para acelerar a produção de roscas com alta precisão. Aqui estão quatro métodos comuns de rosqueamento CNC:
Tocar
O rosqueamento CNC utiliza cabeçotes de rosqueamento rígidos ou fusos especializados que sincronizam a rotação e o avanço no eixo Z. As oficinas preferem esse método por sua velocidade e baixo custo em roscas internas com menos de 20 mm de diâmetro. A simplicidade das ferramentas e o tempo mínimo de preparação tornam o rosqueamento ideal para furos com requisitos modestos de precisão posicional.
Fresagem de Rosca
A fresagem de roscas CNC utiliza uma fresa rotativa que segue um caminho helicoidal. O torno ou centro de moagem interpola os eixos X, Y e Z para traçar a forma da rosca. O fresamento de roscas é adequado para furos grandes, materiais exóticos e furos cegos — condições em que o controle de cavacos é importante. A mesma fresa pode produzir roscas à esquerda e à direita e múltiplos passos, ajustando a programação do caminho.
Oficinas CNC escolha este método para:
- Formas complexas de rosca
- Furos de grande diâmetro (>20 mm)
- Furos cegos onde a evacuação de cavacos é crítica
Este processo proporciona excelente precisão e acabamento superficial. Os maquinistas também podem usar a mesma fresa para roscas à esquerda ou à direita e para múltiplos passos, ajustando os deslocamentos da ferramenta.
Rosqueamento de torno CNC
Os operadores de torno utilizam uma ferramenta de ponta única (geralmente uma pastilha indexável) para cortar roscas em uma ou mais passagens. Torno CNC sincroniza o deslizamento da ferramenta com a rotação do fuso. Essa abordagem é especialmente eficaz para formatos de rosca personalizados, roscas cônicas ou peças únicas.
Moagem de rosca
Quando as peças já apresentam alta dureza ou tolerâncias restritas (por exemplo, medidores de rosca, eixos sem-fim ou fixadores aeroespaciais), as oficinas utilizam a retificação de roscas. Um rebolo perfilado remove pequenas quantidades de material para produzir roscas com rugosidade superficial inferior a Ra 0.2 μm. As velocidades de retificação e as opções de fluido de refrigeração desempenham um papel fundamental na manutenção da estabilidade do perfil do rebolo em longas operações.
O BOYI TECHNOLOGY Usinagem CNC O centro está equipado com um fluxo de trabalho CNC completo e equipamentos avançados. Deixe nossa equipe experiente cuidar do seu próximo pedido – contate-nos hoje para discutir suas especificações e obter um orçamento gratuito e sem compromisso. Confira nosso Padrão rosqueado.

Pronto para seu projeto?
Experimente a BOYI TECHNOLOGY agora!
Carregue seus modelos 3D ou desenhos 2D para obter suporte individual
Escolhendo o método de rosqueamento correto
A escolha do método de rosqueamento depende dos requisitos da peça:
| Critério | Tocar | Fresagem de Rosca | Rosqueamento de torno CNC | Moagem de rosca |
|---|---|---|---|---|
| O que é | Sincronizar o movimento do fuso e do eixo Z para que uma torneira corte roscas sem inverter o fuso. | Usando uma pequena fresa multi-flauta para interpolar um caminho helicoidal ao redor do furo. | Um torno move uma ferramenta de ponta única ao longo do eixo da peça de trabalho rotativa para cortar uma ranhura por passagem da ferramenta. | Utilizando uma roda cujo perfil corresponde à rosca para retificar peças endurecidas. |
| Diâmetro do furo | ≤ 20 mm | Qualquer | Qualquer | Qualquer |
| Dureza Material | Suave a médio | Médio a difícil | Suave a médio | Queijos duros |
| Requisito de tolerância | ± 0.2 mm | ± 0.05 mm | ± 0.1 mm | ± 0.005 mm |
| Volume de produção | Alto | Suporte: | Baixo para médio | Baixo |
| Agilidade (Speed) | Alto | Suporte: | Baixo | Baixo |
| Revestimento de superfície | Moderado | Boa | Boa | Excelente |
| Custo | Baixo | Suporte: | Suporte: | Alto |
| Mais Adequada Para | Pequenos furos, grandes volumes | Peças grandes, furos cegos, materiais estranhos | Peças de precisão, roscas longas | Materiais endurecidos, ultraprecisão |
Use esta tabela para combinar suas necessidades de peças com o processo mais econômico e eficaz.

Como cortar fios à mão ou à máquina
Às vezes, uma oficina pode não ter machos CNC, fresadoras de roscas ou um torno. Nesses casos, você pode usar ferramentas manuais simples para produzir roscas úteis. Abaixo, descrevemos dois procedimentos comuns: um para roscas internas e outro para roscas externas.
Corte de roscas internas
Ferramentas necessárias
- Soco Central
- Furadeira de coluna ou furadeira manual
- Broca helicoidal (para fazer o furo do “núcleo”)
- Escarear (90°) para chanfrar o furo
- Chave de torneira
- Torneira de máquina ou torneira manual
- Corte de óleo
Passos
Selecione a torneira e a broca
- Escolha uma torneira que corresponda à série e ao tamanho de rosca desejados.
- Calcule o tamanho da broca: Diâmetro da broca = Diâmetro principal do macho – passo da rosca.
Perfure o furo central
- Prenda a peça de trabalho em um torno ou furadeira de coluna.
- Faça um furo central no local e, em seguida, perfure na velocidade e lubrificação adequadas.
Chanfrar a entrada
- Escave levemente o furo para guiar a torneira e reduzir rebarbas.
Toque no buraco
- Coloque a torneira na chave, alinhe perpendicularmente ao furo.
- Gire ¾ de volta no sentido horário e depois volte ¼ de volta para limpar as lascas.
- Repita até que a torneira saia do lado oposto (para furos passantes) ou atinja o fundo (para buracos cegos).
- Limpe os cavacos com frequência para evitar quebras de torneiras.
Corte de roscas externas
Ferramentas necessárias
- Haste redonda ou haste de estoque
- Lima para chanfro
- Acionista da Die
- Matriz redonda ou matriz hexagonal
- Fluido de corte
- Morsa ou grampo
Passos
Prepare a vara
- Lime ou gire a extremidade da haste até obter um chanfro de 45°, maior que a profundidade da rosca.
Monte o dado
- Insira o dado redondo ou hexagonal em seu estoque; alinhe o dado de modo que a marcação fique voltada para você.
Engajar e cortar
- Coloque a matriz no chanfro da haste; aplique uma leve pressão e gire no sentido horário três quartos de volta.
- Inverta ¼ de volta após cada golpe de corte para quebrar lascas.
- Continue até atingir a profundidade total da rosca; recue totalmente a matriz e limpe as roscas com uma lima ou macho.
Rebarbar e inspecionar
- Chanfre ligeiramente a extremidade traseira da haste para remover rebarbas.
- Verifique o encaixe da rosca com a porca correspondente ou o medidor.
Dicas práticas para usinagem de roscas de precisão
Aplicar essas recomendações testadas e comprovadas ajuda você a evitar erros dispendiosos e a obter fios consistentes e de alta qualidade:
- Use um chanfro: Sempre adicione um chanfro de entrada nas extremidades da rosca externa e um escareador nas extremidades da rosca interna. Essa prática reduz a probabilidade de travamento da ferramenta e desalinhamento.
- Manter alinhamento da ferramenta: Verifique se machos, matrizes e ferramentas de ponta única permanecem perpendiculares ao eixo da peça. Mesmo um leve desalinhamento pode produzir roscas cônicas ou irregulares.
- Selecione tamanhos padrão: Sempre que possível, opte por formatos de rosca comuns (por exemplo, M6×1.0 ou ¼–20 UNC). Ferramentas e calibres padrão estão prontamente disponíveis e os custos de reposição permanecem baixos.
- Espessura da parede de controle: Para componentes de paredes finas, certifique-se de que haja material suficiente após a roscagem. Espessura de parede insuficiente pode levar à distorção ou falha sob carga.
- Otimizar a altura da rosca: A menos que as especificações exijam um engate especial, utilize alturas de rosca nominais. Alturas de rosca menores reduzem a concentração de tensões e facilitam a montagem.
- Escolha o lubrificante certo: Partida fluidos de corte ao material da peça: óleos sulfurados para aço, fluidos sintéticos para alumínio e graxas especiais para ligas difíceis. A lubrificação adequada melhora o acabamento da superfície e a vida útil da ferramenta.
- Padronizar velocidades e avanços: Diretrizes de referência do fabricante de ferramentas para machos e matrizes. Manter a velocidade do fuso e a taxa de avanço corretas previne o desgaste prematuro da ferramenta e elimina a trepidação.
Serviços profissionais de usinagem de roscas
O rosqueamento interno oferece controle total, mas às vezes a terceirização faz mais sentido. Se sua oficina não possui fusos rígidos para rosqueamento ou rebolos para retificação de roscas, a terceirização garante que você ainda obtenha roscas de qualidade sem investir em novo capital. Oficinas especializadas investem em múltiplos machos, matrizes e máquinas CNC de ponta. Elas podem amortizar os custos de ferramental em grandes lotes, reduzindo o preço por peça.
Se você precisa de suporte especializado para qualquer projeto de usinagem de roscas, a BOYI TECHNOLOGY está pronta para ser sua parceira. Com mais de 20 anos de experiência no setor de usinagem, oferecemos um serviço verdadeiramente completo. Serviços de usinagem CNC sob o mesmo teto. Se você quiser prosseguir, sinta-se à vontade para nos enviar todos os arquivos relacionados, incluindo modelos 3D e desenhos 2D, para [email protected].
Nossos engenheiros fornecerão prontamente a você uma citação instantânea, prazo de entrega e feedback do DFM para ajudar a guiá-lo pelo processo.
Pronto para seu projeto?
Experimente a BOYI TECHNOLOGY agora!
Carregue seus modelos 3D ou desenhos 2D para obter suporte individual
Conclusão
A usinagem de roscas une duas peças e as mantém funcionando sob carga. Seja cortando roscas manualmente ou operando um centro de rosqueamento CNC de alta velocidade, entender a geometria, a seleção de ferramentas e as melhores práticas garante resultados confiáveis.
Invista tempo com antecedência para escolher formatos de rosca padrão sempre que possível e busque economia de custos consolidando as ferramentas. Em caso de necessidades especiais ou grandes quantidades, considere terceirizar para uma oficina de rosqueamento especializada.
Perguntas frequentes
Sim, o fresamento de roscas geralmente oferece melhor precisão e acabamento de superfície, especialmente para peças de alto valor ou furos cegos.
Sim, mas é preciso ter cuidado para evitar rachaduras. A conformação de roscas (não o corte) costuma ser preferível para materiais mais macios.
Depende da sua aplicação e localização. Roscas unificadas (UNC/UNF) são comuns na América do Norte, enquanto roscas métricas são usadas internacionalmente.
Subtraia o passo da rosca do diâmetro principal do macho. Por exemplo, um macho de 3/8"-16 UNC (0.375" maior, passo de 1/16" ≈ 0.0625") requer uma broca de 0.3125".

Este artigo foi escrito por engenheiros da equipe da BOYI TECHNOLOGY. Fuquan Chen é engenheiro e especialista técnico com 20 anos de experiência em prototipagem rápida e fabricação de peças metálicas e plásticas.